

C71500 Kaynak Yapılabilir mi?
Evet,C71500 bakır nikel borumükemmel kaynaklanabilirliğe sahiptir.Aslında C71500 (70/30), daha yüksek nikel içeriği nedeniyle C70600'den (90/10) daha iyi kaynaklanabilirliğe sahiptir. Ancak uygun teknikler ve dolgu metalleri gereklidir.
| Kaynak Yöntemi | C71500'e uygunluk | Notlar |
|---|---|---|
| TIG (GTAW) | Harika | İnce duvarlı tüpler için tercih edilen yöntem |
| MIG (GMAW) | Harika | Daha ağır duvarlı borular için uygundur |
| Kaplamalı metal ark (MMA / SMAW) | Harika | Saha onarımı için iyi |
| Direnç kaynağı (nokta, dikiş) | Harika | Sac ve ışık göstergesi için |
| Lehimleme | Harika | Düşük-basınçlı, düşük-sıcaklıklı bağlantılar için |
| Lehimleme | Harika | Kritik-olmayan bağlantılar için |
| Oksiasetilen kaynağı | İyi | Kabul edilebilir ancak tercih edilmez |
| Karbon ark kaynağı | Tavsiye edilmez | Karbür çökelmesine neden olabilir |
C71500 için Önerilen Dolgu Metalleri
| Dolgu Metali | AWS Sınıflandırması | En İyisi | Neden |
|---|---|---|---|
| ERNi-7 | AWS A5.14 | Deniz suyu hizmeti için en iyi seçim | Mükemmel korozyon direnci, çatlama direnci, C71500 özelliklerine uygundur |
| RNi-7 | – | SMAW (çubuk elektrot) | Saha kaynak, onarım çalışmaları |
| ERCuNi | AWS A5.7 | Genel amaçlı | Kritik olmayan-uygulamalar için kabul edilebilir |
| CuNi70/30 | – | Eşleşen dolgu | Ana metale benzer bileşim |
Deniz suyu veya deniz ortamlarında kullanılan C71500 boru için,ERNi-7 dolgu metali kullanın. ERCuNi katı kısıtlama koşulları altında sıcak çatlamaya neden olabilir.
TIG Kaynağı (GTAW)
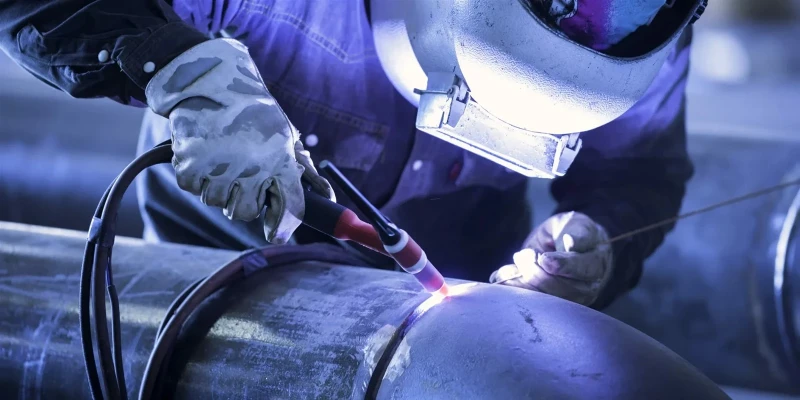
TIG kaynağı, C71500 bakır nikel borular için, özellikle ince cidarlı borular için (3mm et kalınlığına eşit veya daha az) tercih edilen yöntemdir.
| Parametre | Önerilen Ayar |
|---|---|
| Polarite | DCEN (Doğru Akım Elektrodu Negatif) |
| Tungsten elektrot | %2 toryumlu (kırmızı) veya %2 lantanlı (mavi), 1,6-2,4 mm |
| Koruyucu gaz | %100 argon (15-20 LPM) |
| Geri temizleme (boru içi) | %100 argon (kök geçiş için gereklidir) |
| Dolgu metali | ERNi-7 (AWS A5.14) |
| Ön ısıtma | Gerekli değil (oda sıcaklığı kabul edilebilir) |
| Geçiş sıcaklığı | Maksimum 150 derece (300 derece F) |
| Isı girişi | Orta – aşırı ısınmayı önleyin |
TIG kaynak adımları:
Boru uçlarını parlak metale kadar temizleyin; tüm yağ, gres ve oksitleri giderin
Bevel the pipe ends for wall thickness >3 mm (V-oluk, 60-70 derece dahil açı)
Borunun içinde argon geri tahliyesini ayarlayın
Çevre çevresinde 3-4 noktada kaynak yapın
ERNi-7 dolgu maddesini kullanarak arka temizlemeli kök pasoyu kaynaklayın
Arka temizleme olmadan kaynak dolgusu ve kapak geçişleri (argon koruması hala gereklidir)
Yavaş soğumaya izin verin – söndürmeyin
MIG Kaynağı (GMAW)
| Parametre | Önerilen Ayar |
|---|---|
| Polarite | DCEP (Doğru Akım Elektrodu Pozitif) |
| Koruyucu gaz | %100 argon veya argon + helyum karışımı |
| Aktarım modu | Sprey aktarımı (kısa devreyi önleyin) |
| Dolgu metali | ERNi-7 (AWS A5.14) |
| Ön ısıtma | Gerekli değil |
| Geçiş sıcaklığı | Maksimum 150 derece (300 derece F) |
SMAW (Örtülü Kaynak)
Kaplamalı metal ark kaynağı, TIG/MIG'in pratik olmadığı durumlarda saha onarımı ve daha büyük çaplı borular için kabul edilebilir.
| Parametre | Önerilen Ayar |
|---|---|
| Elektrot | RNi-7 veya ENiCu-7 |
| Polarite | DCEP |
| Ön ısıtma | Gerekli değil |
| Geçiş sıcaklığı | Maksimum 150 derece (300 derece F) |
Lehimleme ve Lehimleme
Kritik olmayan-düşük-basınçlı, düşük-sıcaklık bağlantıları için lehimleme ve lehimleme mükemmel seçeneklerdir.
| Yöntem | Dolgu Malzemesi | Sıcaklık Aralığı | Başvuru |
|---|---|---|---|
| Lehimleme | Gümüş-bazlı sert lehim alaşımı (BCuP serisi) | 650-815 derece | Isı eşanjörleri, bağlantı parçaları |
| Lehimleme | Kalay-kurşun veya kurşun-içermeyen lehim | 180-250 derece | Alçak-basınçlı su hatları |
Yaygın Kaynak Kusurları ve Bunlardan Nasıl Kaçınılacağı
| Kusur | Neden | Önleme |
|---|---|---|
| Sıcak çatlama | Yanlış dolgu metali (ERCuNi), aşırı kısıtlama | ERNi-7 dolgu maddesi kullanın, kısıtlamayı azaltın |
| Gözeneklilik | Kirlenmiş yüzey, yetersiz koruyucu gaz | Boruyu iyice temizleyin, argon akışını kontrol edin |
| Füzyon eksikliği | Düşük ısı girişi, yanlış polarite | Isı girişini artırın, MIG için DCEP'yi doğrulayın |
| Oksidasyon (kök) | Geri temizleme yok | Kök geçişi için %100 argon geri temizleme kullanın |
| Alttan kesilmiş | Aşırı ısı girişi veya seyahat hızı | Isı girdisini azaltın, seyahat hızını ayarlayın |
| Kırılganlık | Aşırı ısınma, yavaş soğutma | Geçişler arası sıcaklığı kontrol edin, yavaş soğumaya izin verin |
Kaynak Öncesi-Hazırlık
| Adım | Aksiyon |
|---|---|
| 1. Temizleme | Kaynak alanındaki yağ, gres, boya ve oksitleri temizleyin (bağlantı noktasından minimum 50 mm) |
| 2. Yağ Alma | Aseton veya alkol kullanın – klorlu solventler kullanmayın |
| 3. Eğim Verme | For wall thickness >3 mm, 60-70 derecelik iç açıyla V-oluk oluşturun |
| 4.-Montajı yapın | Tutarlı kök boşluğunu koruyun (tipik olarak 1-2 mm) |
| 5. Punta kaynağı | Eşit aralıklı 3-4 raptiye, doğru hizalamayı sağlayın |
| 6. Geri temizleme kurulumu | TIG kök geçişi için boru uçlarını kapatın ve %100 argonla doldurun |
-Kaynak Sonrası İşlem
| Tedavi | Gerektiğinde | Tanım |
|---|---|---|
| Gerilim giderme tavlaması | Bükülmeden sonra soğuk bükülmüş C71500 boru için | 280-500 derece, inç kalınlık başına 1 saat tutun |
| Temizlik | Her zaman | Cürufu (SMAW) veya oksidasyonu (TIG/MIG) giderin |
| Görsel inceleme | Her zaman | Çatlak, gözeneklilik ve alttan kesik olup olmadığını kontrol edin |
| Tahribatsız-muayene (NDT) | Belirtildiğinde | PT (boya penetrantı), RT (radyografik) veya UT (ultrasonik) |
C71500 ve C70600 Kaynaklanabilirliği
| Mülk | C71500 (70/30) | C70600 (90/10) |
|---|---|---|
| Kaynaklanabilirlik | Harika | Çok güzel |
| Önerilen dolgu maddesi | ERNi-7 | ERCuNi veya ERNi-7 |
| Sıcak çatlama eğilimi | Daha düşük (daha yüksek Ni içeriği) | Biraz daha yüksek |
| Geri temizleme gerekli | Evet (kök geçişi için) | Evet (kök geçişi için) |
| Ön ısıtma gerekli | HAYIR | HAYIR |
| Kaynak sonrası gerilim giderme | Gerekli değil | Gerekli değil |
Uygulamaya-Özel Kaynak
| Başvuru | Önerilen Süreç | Dolgu Metali | Özel Hususlar |
|---|---|---|---|
| Deniz suyu boruları, standart servis | TIG veya MIG | ERNi-7 | Kök geçiş için geri temizleme gerekli |
| Deniz / askeri sistemler | TIG | ERNi-7 | Tam kaynak prosedürü kalifikasyonu gerekli |
| Isı eşanjörü boruları (ince duvarlı) | TIG (yörünge) | ERNi-7 | Otomatik kaynak, bazen dolgu yok |
| Saha onarımı | SMAW (çubuk) | RNi-7 | Elektrotları kuru tutun |
| High-pressure pipe (>5mm duvar) | MIG (sprey transferi) | ERNi-7 | Çoklu-geçişli, geçişler arası temizleme |
| Düşük-basınç, düşük-sıcaklık | Lehimleme veya lehimleme | BCuP veya kalay-kurşun | Yüksek stresli uygulamalar için değil |
SSS
S1: C71500 bakır nikel boru için en iyi kaynak yöntemi nedir?
TIG (GTAW), özellikle et kalınlığı 3 mm'ye kadar olan C71500 borular için en iyi yöntemdir.Daha kalın duvarlar için MIG (GMAW) sprey transferi de mükemmeldir. Saha onarımı için RNi-7 elektrotlarla örtülü kaynak (SMAW) kabul edilebilir. Karbon ark kaynağı dışındaki tüm yöntemler C71500 için mükemmel veya iyi olarak derecelendirilmiştir.
S2: Deniz suyu hizmetinde C71500'ün kaynağı için hangi dolgu metalini kullanmalıyım?
Deniz suyu veya denizcilik uygulamalarında C71500 boru için ERNi-7 (AWS A5.14) dolgu metalini kullanın.ERNi-7 mükemmel korozyon direnci ve çatlama direnci sağlar. ERCuNi'yi kritik deniz suyu kaynakları için kullanmayın; sert sınırlama altında sıcak çatlamaya neden olabilir.
S3: Kaynak yapmadan önce C71500 boruyu önceden ısıtmam gerekir mi?
Hayır, C71500 boru için ön ısıtmaya gerek yoktur.Oda sıcaklığı çoğu uygulama için kabul edilebilir düzeydedir. Ancak aşırı ısınmayı ve gevrekleşmeyi önlemek için pasolar arası sıcaklığı 150 derecenin (300 derece F) altında tutun.
S4: C71500'ü kaynak yaparken geri temizlemeye (boru içindeki argon) ihtiyacım var mı?
Evet, kök pasonun TIG kaynağı için %100 argon ile geri temizleme gereklidir.Geri temizleme yapılmazsa, kaynağın içi oksitlenerek gözenekli, zayıf bir kök boncuğu oluşur. Daha kalın duvarlı MIG kaynağında dolgu ve kapak geçişlerinde geri temizleme gerekmeyebilir.
S5: C71500'ü paslanmaz çelik veya karbon çeliğe kaynak yapabilir miyim?
Evet ama önlemlerle.ERNi-7 dolgu metali kullanın. Karbon çeliğine kaynak yaparken diferansiyel genleşmeyi yönetmek için nikel bazlı bir elektrot kullanın. Deniz suyundaki galvanik korozyon sorunları için mümkünse doğrudan kaynak yerine yalıtımlı flanşlar kullanın.
S6: C71500 kaynağım neden çatladı? Ne yanlış gitti?
Büyük ihtimalle ERNi-7 yerine ERCuNi dolgu metali kullanmışsınızdır veya kendinizi aşırı kısıtlamışsınızdır.ERCuNi, sert koşullar altında C71500'de sıcak çatlamaya neden olabilir. Ayrıca şunu da kontrol edin: Boru düzgün şekilde temizlendi mi? Kök geçiş için geri temizleme kullanıldı mı? Geçişler arası sıcaklık kontrol edildi mi?
S7: C71500 boru için oksiasetilen kaynağı kullanabilir miyim?
Oksiasetilen kaynağı C71500 için "İyi" olarak derecelendirilmiştir ancak kritik deniz suyu uygulamaları için önerilmez.Isı girdisini kontrol etmek ve oksidasyonu önlemek daha zordur. TIG veya MIG kaynağı tercih edilir.
S8: Kaynaktan sonra C71500 gerilim giderme tavına ihtiyacım var mı?
Hayır, C71500 boru için-kaynak sonrası gerilim giderme tavlaması gerekli değildir.Ancak boru kaynak öncesinde soğuk bükülmüşse, artık gerilim çatlamasını önlemek için kaynak öncesinde gerilim giderme tavlaması (280-500 derece) yapılmalıdır.
S9: C71500 kaynağı için maksimum pasolar arası sıcaklık nedir?
Maksimum geçişler arası sıcaklık 150 derecedir (300 derece F).Bunun aşılması tane büyümesine, korozyon direncinin azalmasına ve kırılganlaşmaya neden olabilir. Gerekirse borunun geçişler arasında soğumasını bekleyin.
S10: C71500'ü C70600'e kaynak yapabilir miyim? Hangi dolgu metali?
Evet, C71500 ve C70600 birbirine kaynaklanabilir.En iyi sonuçları elde etmek için ERNi-7 dolgu metalini kullanın. Kaynak bölgesi iki alaşım arasında özelliklere sahip olacaktır. Kritik uygulamalar için üretimden önce kaynak prosedürünü nitelendirin.


